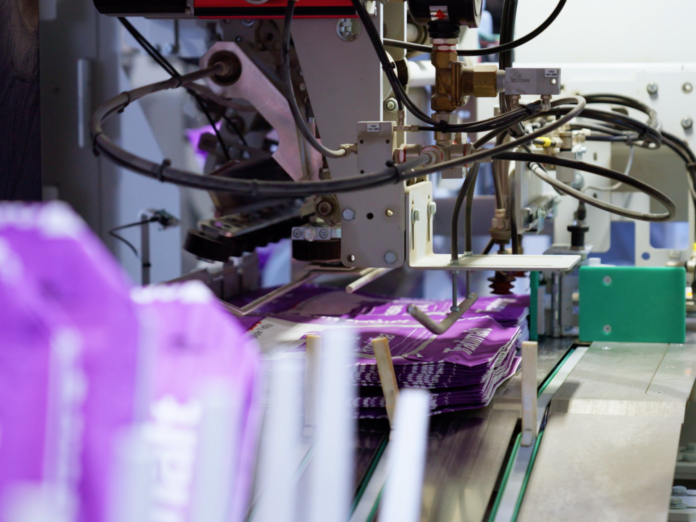
«Quando in autostrada vedi passare un camion carico di bancali Tradimalt, è un motivo di orgoglio.» Giuseppe Gullì lavora in azienda da dieci anni. Quei bancali li vede uscire ogni giorno dallo stabilimento di Villafranca Tirrena, ma incontrarli fuori, mentre raggiungono i cantieri, gli restituisce una soddisfazione diversa.
Prima di essere caricati su un camion, quei sacchi hanno attraversato un impianto che negli anni è cambiato insieme ai materiali da produrre. Chi lavora nel reparto ha imparato a utilizzare nuove attrezzature e affrontato i periodi in cui sostituire una linea richiedeva di riorganizzare le giornate.
Come nasce un sacco di malta Tradimalt
Venticinque anni fa, Tradimalt produceva soltanto intonaci e malte da muro. In quegli anni le esigenze dell’impianto erano diverse. L’ampliamento del catalogo ha portato formulazioni più complesse, che richiedevano di gestire un maggior numero di componenti. Collanti e rasanti, ad esempio, contengono molti più additivi rispetto agli intonaci, per cui la decisione di metterli in produzione ha reso necessario l’ampliamento della struttura con una stazione di dosaggio a 18 bocche, in grado di gestire altrettanti additivi.
L’evoluzione di un prodotto prosegue quindi anche dopo che il laboratorio ne ha definito la ricetta. Per trasferirla in produzione è fondamentale dosare i componenti e ottenere il comportamento atteso lavorando quantità molto maggiori.
«Il passaggio più delicato è quello di scala», osserva Gullì.
In laboratorio si preparano impasti di 5-6 kg; nello stabilimento, il miscelatore lavora con quantità di circa 2.000 kg. Prima di commercializzare un prodotto vengono perciò realizzate impastate di prova in produzione, sottoposte alle stesse verifiche eseguite durante lo sviluppo. «Il prodotto parte solo quando i dati della produzione confermano quelli del laboratorio.»
Anche il luogo in cui si svolgono le prove dipende dal materiale. Bisogna infatti distinguere i prodotti per i quali le verifiche vengono condotte internamente da quelli che, ai fini della marcatura CE, richiedono prove presso laboratori esterni. L’ufficio tecnico segue questo lavoro prima del trasferimento della formulazione all’impianto.
Le possibilità di sperimentazione sono cresciute anche attraverso i progetti di ricerca. Fra quelli che hanno contato maggiormente, Gullì ricorda Smart Art, sviluppato con l’Università di Messina, il CNR-ITAE e altre aziende del territorio, tra cui Sidercem. Il progetto comprendeva un intervento pilota di rinforzo strutturale nella chiesa del Carmine di Noto.
Da quell’esperienza sono nate le malte Hybrid e altre due malte, attualmente ancora in fase di certificazione. Il progetto ha inoltre permesso di investire nelle attrezzature del laboratorio e aperto collaborazioni con le università di Padova e Perugia. Il reparto ha così potuto contare su ulteriori strumenti per studiare nuovi materiali, prima del confronto con le condizioni della produzione.
Il cuore di un’azienda in crescita
Gli aggiornamenti portarono progressivamente l’impianto al massimo della propria produttività. La produzione seguiva le vendite e preparare le scorte diventava difficile: rimaneva poco margine per anticipare le richieste dei cantieri.
Alla fine del 2022 è stato avviato il rinnovo con una nuova linea completa di miscelatore, insaccatrice, pallettizzatore e incappucciatrice.L’investimento, sostenuto anche grazie agli incentivi Industria 4.0, ha raddoppiato la capacità produttiva di Tradimalt.
Il montaggio richiedeva di fermare l’impianto, mentre i clienti continuavano ad avere bisogno dei materiali. Per mantenere le forniture, il reparto ha sostenuto turni aggiuntivi prima e dopo l’installazione. Molti sono nati dall’iniziativa degli stessi addetti, che si sono resi disponibili oltre quanto era stato chiesto per recuperare il tempo assorbito dai lavori.
Quella partecipazione aveva già accompagnato la produzione durante la scarsità di materiali del 2021:
«Sul mercato il materiale scarseggiava, e Tradimalt non l’ha mai fatto mancare ai propri clienti», ricorda l’ingegner Giuseppe Gullì, indicando quel periodo come uno dei momenti in cui l’impegno dei colleghi ha fatto maggiormente la differenza.
Con la nuova linea è cambiato anche il lavoro di programmazione. La maggiore capacità permette di costruire scorte con più facilità e prepararsi ai mesi più intensi. Il reparto confronta, mese per mese, l’andamento delle vendite degli anni precedenti con quello della produzione, osservando quali prodotti vengono richiesti di più e dove la domanda si riduce.
Il mercato siciliano rimane attivo tutto l’anno, ma fra aprile e settembre il lavoro dei cantieri aumenta. Preparare le scorte in funzione di questo andamento consente generalmente di affrontare i picchi senza ricorrere a turni straordinari. Le manutenzioni più importanti vengono invece concentrate in inverno, quando è più gestibile fermare l’impianto per qualche giorno.
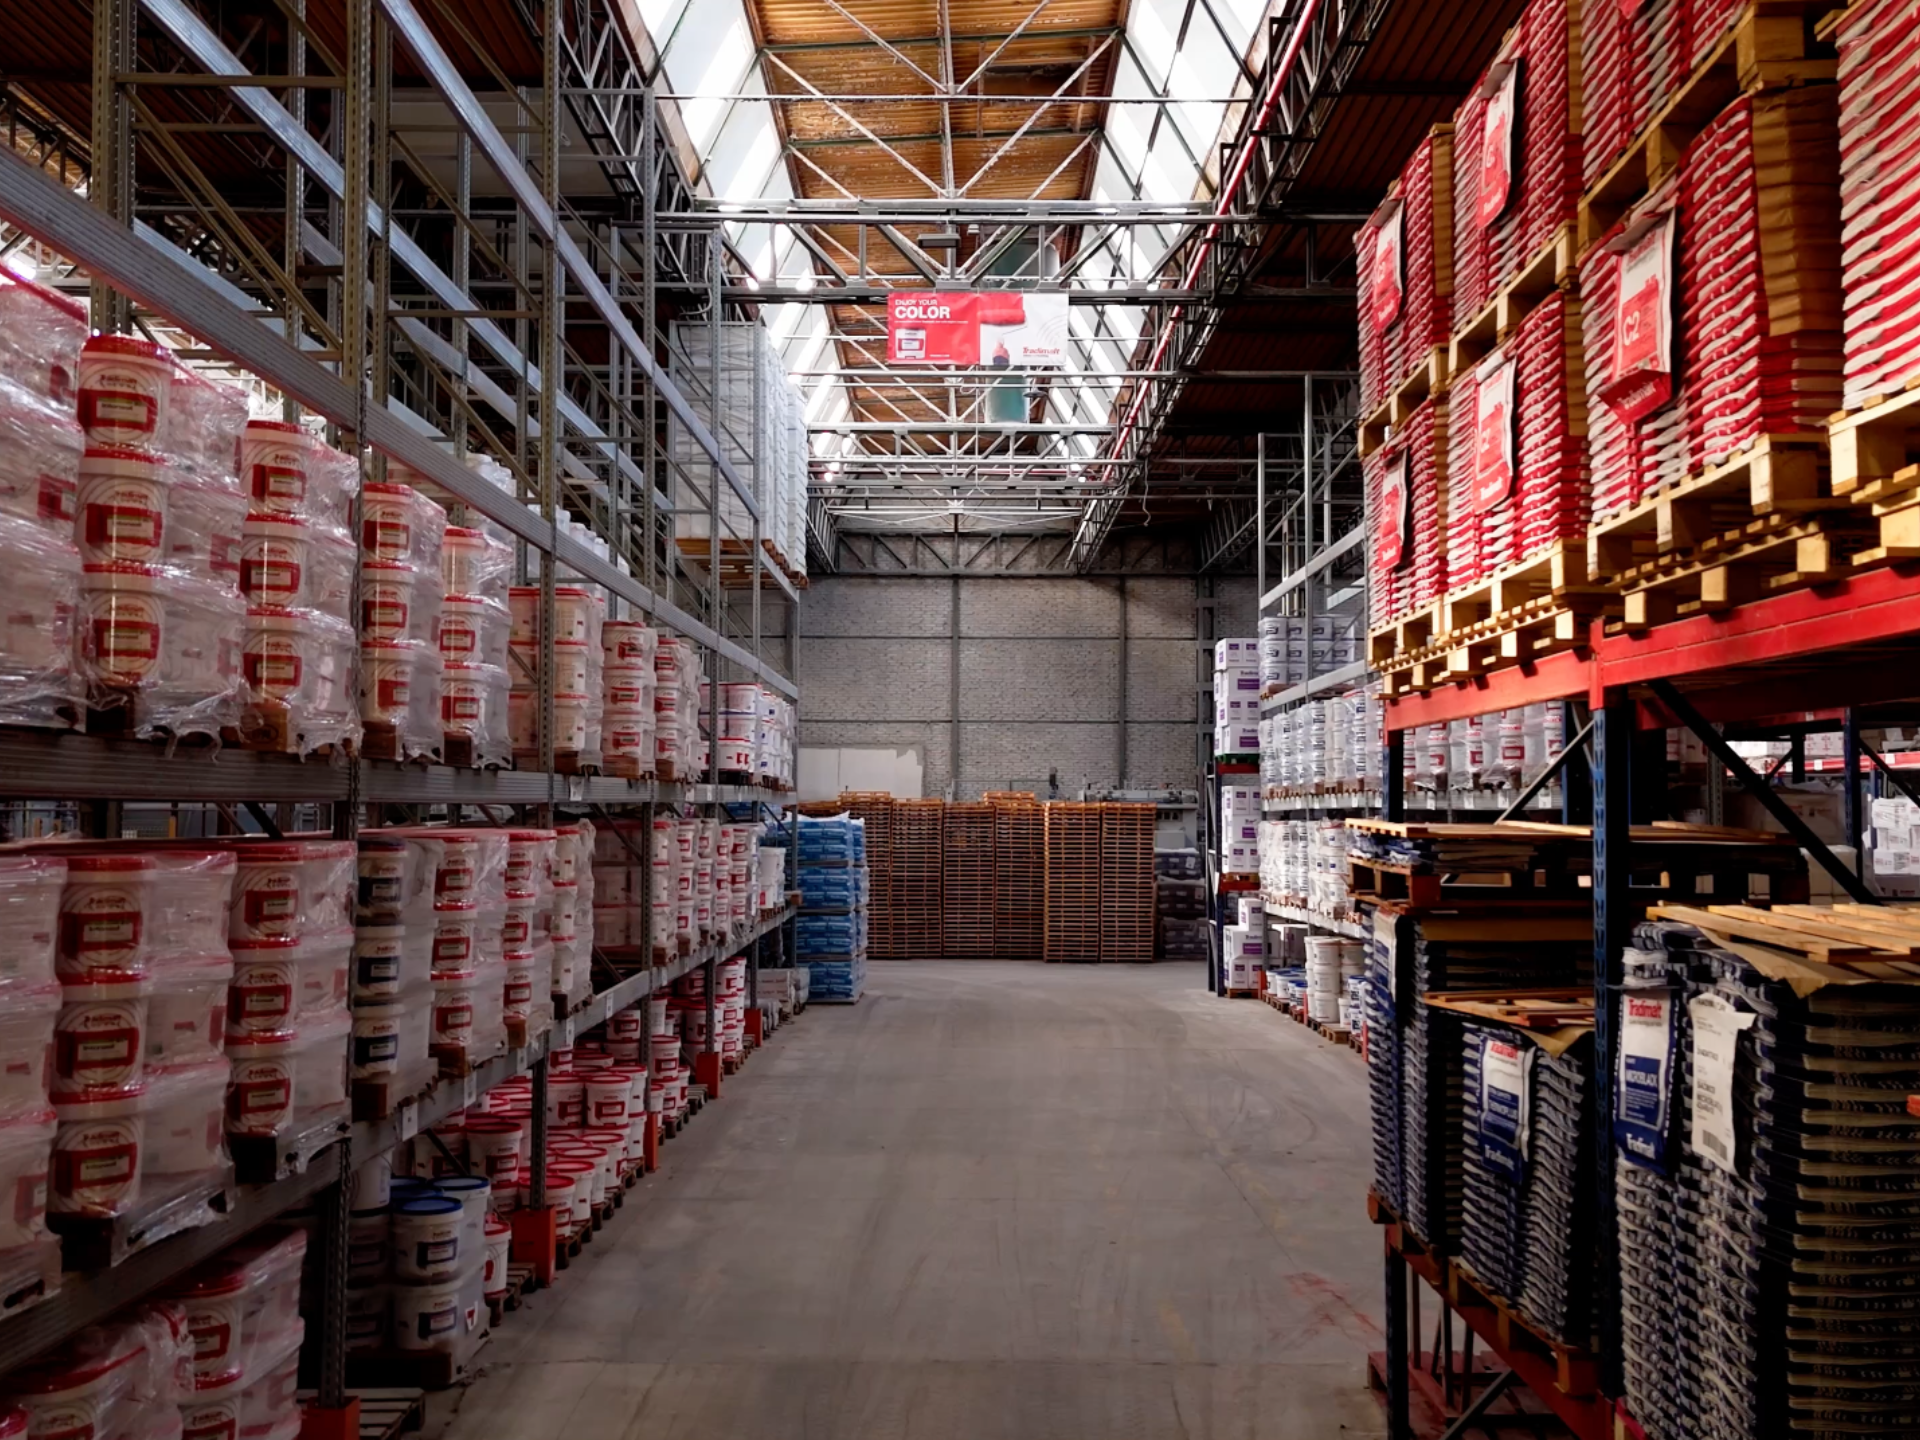
È la qualità a decidere, prima ancora del prezzo
Ogni nuova materia prima proposta da un fornitore deve essere approvata dall’ufficio tecnico, che la prova in laboratorio e la confronta con quella già utilizzata.
Le verifiche cambiano secondo ciò che si sta esaminando. Sulle sabbie si osservano l’aspetto e la distribuzione delle dimensioni dei granuli; sugli ossidi coloranti si controlla la colorazione. Per additivi, resine e cementi vengono eseguite prove sulle prestazioni meccaniche. La valutazione economica dell’offerta arriva dopo il via libera tecnico: «In questo modo è la qualità a decidere, prima ancora del prezzo».
I controlli proseguono per tutta la durata della fornitura. Ogni carico di sabbia viene verificato alla consegna, mentre leganti e additivi sono sottoposti a controlli a campione, con frequenze e criteri stabiliti dal manuale di controllo della produzione in fabbrica.
Gran parte delle materie prime arriva pronta all’uso e viene stoccata direttamente nei silos. Le sabbie grigie vengono invece lavorate in stabilimento. Devono prima essere essiccate, a una temperatura intorno ai 90 °C, perché l’acqua che contengono potrebbe avviare la presa del cemento già dentro il sacco.
È una delle fasi sulle quali Gullì richiama maggiormente l’attenzione. Un problema al forno si ripercuoterebbe sul materiale confezionato, che potrebbe indurirsi prima ancora di essere utilizzato. La lavorazione successiva, la vagliatura, richiede una precisione diversa: separa le sabbie nelle cinque classi granulometriche su cui si basano le ricette.
Le proporzioni fra queste classi influenzano il comportamento della malta. Se la granulometria cambia in modo significativo, cambia anche la quantità d’acqua necessaria all’impasto, con conseguenze sulle prestazioni meccaniche. Per questo il controllo delle sabbie accompagna sia l’ingresso del materiale sia la sua preparazione.
La frazione superiore ai 2 mm, che non entra nelle ricette, viene macinata e rimessa in vagliatura. Il recupero interno trova spazio anche nel lavoro sui requisiti ambientali dei prodotti: Gullì richiama i Criteri Ambientali Minimi e l’impiego, in alcune formulazioni, di una quota di sottoprodotto recuperata nell’impianto di macinazione.
Il monitoraggio della filiera, dalla miscelazione alla consegna
Una volta preparate le materie prime, la ricetta stabilisce le quantità da pesare e caricare nel miscelatore. Un errore nel dosaggio di un additivo può compromettere il comportamento della malta, rendendo inutili le verifiche che hanno preceduto la produzione.
Anche la successione delle lavorazioni ha una ragione tecnica. Le finiture colorate Magistra vengono preparate alla fine del ciclo dei bianchi, per evitare che i prodotti grigi ne contaminino il colore.
Seguire la ricetta richiede comunque di fare i conti con la natura dei materiali. Le materie prime naturali presentano una variabilità che viene gestita attraverso intervalli di tolleranza definiti per le prove di controllo. I risultati devono rimanere entro quei limiti; se un lotto ne esce, viene bloccato e non viene immesso sul mercato.
Lungo la linea, le celle di carico permettono di confrontare le quantità di materie prime in ingresso con il prodotto finito in uscita. Questo bilancio serve a individuare eventuali dispersioni durante la lavorazione. Gli operatori seguono le diverse aree dell’impianto e il responsabile di produzione supervisiona il processo dalla postazione di comando.
Le macchine comunicano fra loro e segnalano le anomalie alla centrale di controllo, che può arrestare il ciclo secondo il tipo di errore rilevato. Gli allarmi visivi e sonori rendono riconoscibile un problema a chi sta lavorando in reparto. La sicurezza entra nell’organizzazione anche attraverso i dispositivi di protezione assegnati alle persone.
Il controllo prosegue durante il confezionamento. L’insaccatrice rotativa a otto bocche prepara i sacchi, verificandone il peso rispetto a quello dichiarato. I bancali da 60 sacchi vengono poi protetti con un cappuccio di film estensibile contro pioggia e raggi UV. Un foro potrebbe permettere all’acqua di raggiungere il materiale: anche questo ultimo passaggio richiede attenzione prima della spedizione.
Su ciascun sacco viene stampato un codice di lotto con il giorno e l’ora di produzione. Quando un cliente segnala una difficoltà, quel riferimento permette all’ufficio tecnico di risalire al momento della lavorazione e verificare che cosa sia accaduto.
Una squadra, oltre il proprio reparto
Accanto alla linea produttiva lavora l’officina interna, dedicata alla manutenzione. La programmazione consente di riservare tempo agli interventi più importanti, ma rimangono i guasti improvvisi, quelli che interrompono una giornata già organizzata.
Gullì racconta che capita spesso agli addetti di fermarsi di propria iniziativa oltre l’orario per risolverli, così che il mattino seguente la produzione possa ripartire. È lo stesso coinvolgimento che ricorda durante il montaggio della nuova linea: conoscere il proprio lavoro porta a preoccuparsi anche di ciò che succederà dopo, ai colleghi del giorno seguente e alle forniture attese dai clienti.
Quando descrive il reparto, trova spazio anche per le difficoltà nei rapporti quotidiani. Si lavora insieme per risolvere un problema e, nel frattempo, una battuta o uno scherzo aiutano ad alleggerire la giornata. La familiarità fra colleghi si estende all’aiuto fra reparti, dove ciascuno mette a disposizione ciò che sa fare.
Per Gullì, una delle soddisfazioni più grandi arriva passando accanto a un cantiere in cui vengono utilizzati i prodotti Tradimalt. In stabilimento ne segue ogni giorno la preparazione; fuori vede il lavoro proseguire nelle mani di chi li applica. «È lì che ti rendi conto che questa azienda, ogni giorno, fa qualcosa di buono. E che in quelle malte c’è qualcosa di tuo.»
«Quando in autostrada vedi passare un camion carico di bancali Tradimalt, è un motivo di orgoglio.» Giuseppe Gullì lavora in azienda da dieci anni. Quei bancali li vede uscire ogni giorno dallo stabilimento di Villafranca Tirrena, ma incontrarli fuori, mentre raggiungono i cantieri, gli restituisce una soddisfazione diversa.
Prima di essere caricati su un camion, quei sacchi hanno attraversato un impianto che negli anni è cambiato insieme ai materiali da produrre. Chi lavora nel reparto ha imparato a utilizzare nuove attrezzature e affrontato i periodi in cui sostituire una linea richiedeva di riorganizzare le giornate.
Come nasce un sacco di malta Tradimalt
Venticinque anni fa, Tradimalt produceva soltanto intonaci e malte da muro. In quegli anni le esigenze dell’impianto erano diverse. L’ampliamento del catalogo ha portato formulazioni più complesse, che richiedevano di gestire un maggior numero di componenti. Collanti e rasanti, ad esempio, contengono molti più additivi rispetto agli intonaci, per cui la decisione di metterli in produzione ha reso necessario l’ampliamento della struttura con una stazione di dosaggio a 18 bocche, in grado di gestire altrettanti additivi.
L’evoluzione di un prodotto prosegue quindi anche dopo che il laboratorio ne ha definito la ricetta. Per trasferirla in produzione è fondamentale dosare i componenti e ottenere il comportamento atteso lavorando quantità molto maggiori.
«Il passaggio più delicato è quello di scala», osserva Gullì.
In laboratorio si preparano impasti di 5-6 kg; nello stabilimento, il miscelatore lavora con quantità di circa 2.000 kg. Prima di commercializzare un prodotto vengono perciò realizzate impastate di prova in produzione, sottoposte alle stesse verifiche eseguite durante lo sviluppo. «Il prodotto parte solo quando i dati della produzione confermano quelli del laboratorio.»
Anche il luogo in cui si svolgono le prove dipende dal materiale. Bisogna infatti distinguere i prodotti per i quali le verifiche vengono condotte internamente da quelli che, ai fini della marcatura CE, richiedono prove presso laboratori esterni. L’ufficio tecnico segue questo lavoro prima del trasferimento della formulazione all’impianto.
Le possibilità di sperimentazione sono cresciute anche attraverso i progetti di ricerca. Fra quelli che hanno contato maggiormente, Gullì ricorda Smart Art, sviluppato con l’Università di Messina, il CNR-ITAE e altre aziende del territorio, tra cui Sidercem. Il progetto comprendeva un intervento pilota di rinforzo strutturale nella chiesa del Carmine di Noto.
Da quell’esperienza sono nate le malte Hybrid e altre due malte, attualmente ancora in fase di certificazione. Il progetto ha inoltre permesso di investire nelle attrezzature del laboratorio e aperto collaborazioni con le università di Padova e Perugia. Il reparto ha così potuto contare su ulteriori strumenti per studiare nuovi materiali, prima del confronto con le condizioni della produzione.
Il cuore di un’azienda in crescita
Gli aggiornamenti portarono progressivamente l’impianto al massimo della propria produttività. La produzione seguiva le vendite e preparare le scorte diventava difficile: rimaneva poco margine per anticipare le richieste dei cantieri.
Alla fine del 2022 è stato avviato il rinnovo con una nuova linea completa di miscelatore, insaccatrice, pallettizzatore e incappucciatrice. L’investimento, sostenuto anche grazie agli incentivi Industria 4.0, ha raddoppiato la capacità produttiva di Tradimalt.
Il montaggio richiedeva di fermare l’impianto, mentre i clienti continuavano ad avere bisogno dei materiali. Per mantenere le forniture, il reparto ha sostenuto turni aggiuntivi prima e dopo l’installazione. Molti sono nati dall’iniziativa degli stessi addetti, che si sono resi disponibili oltre quanto era stato chiesto per recuperare il tempo assorbito dai lavori.
Quella partecipazione aveva già accompagnato la produzione durante la scarsità di materiali del 2021:
«Sul mercato il materiale scarseggiava, e Tradimalt non l’ha mai fatto mancare ai propri clienti», ricorda l’ingegner Giuseppe Gullì, indicando quel periodo come uno dei momenti in cui l’impegno dei colleghi ha fatto maggiormente la differenza.
Con la nuova linea è cambiato anche il lavoro di programmazione. La maggiore capacità permette di costruire scorte con più facilità e prepararsi ai mesi più intensi. Il reparto confronta, mese per mese, l’andamento delle vendite degli anni precedenti con quello della produzione, osservando quali prodotti vengono richiesti di più e dove la domanda si riduce.
Il mercato siciliano rimane attivo tutto l’anno, ma fra aprile e settembre il lavoro dei cantieri aumenta. Preparare le scorte in funzione di questo andamento consente generalmente di affrontare i picchi senza ricorrere a turni straordinari. Le manutenzioni più importanti vengono invece concentrate in inverno, quando è più gestibile fermare l’impianto per qualche giorno.
È la qualità a decidere, prima ancora del prezzo
Ogni nuova materia prima proposta da un fornitore deve essere approvata dall’ufficio tecnico, che la prova in laboratorio e la confronta con quella già utilizzata.
Le verifiche cambiano secondo ciò che si sta esaminando. Sulle sabbie si osservano l’aspetto e la distribuzione delle dimensioni dei granuli; sugli ossidi coloranti si controlla la colorazione. Per additivi, resine e cementi vengono eseguite prove sulle prestazioni meccaniche. La valutazione economica dell’offerta arriva dopo il via libera tecnico: «In questo modo è la qualità a decidere, prima ancora del prezzo».
I controlli proseguono per tutta la durata della fornitura. Ogni carico di sabbia viene verificato alla consegna, mentre leganti e additivi sono sottoposti a controlli a campione, con frequenze e criteri stabiliti dal manuale di controllo della produzione in fabbrica.
Gran parte delle materie prime arriva pronta all’uso e viene stoccata direttamente nei silos. Le sabbie grigie vengono invece lavorate in stabilimento. Devono prima essere essiccate, a una temperatura intorno ai 90 °C, perché l’acqua che contengono potrebbe avviare la presa del cemento già dentro il sacco.
È una delle fasi sulle quali Gullì richiama maggiormente l’attenzione. Un problema al forno si ripercuoterebbe sul materiale confezionato, che potrebbe indurirsi prima ancora di essere utilizzato. La lavorazione successiva, la vagliatura, richiede una precisione diversa: separa le sabbie nelle cinque classi granulometriche su cui si basano le ricette.
Le proporzioni fra queste classi influenzano il comportamento della malta. Se la granulometria cambia in modo significativo, cambia anche la quantità d’acqua necessaria all’impasto, con conseguenze sulle prestazioni meccaniche. Per questo il controllo delle sabbie accompagna sia l’ingresso del materiale sia la sua preparazione.
La frazione superiore ai 2 mm, che non entra nelle ricette, viene macinata e rimessa in vagliatura. Il recupero interno trova spazio anche nel lavoro sui requisiti ambientali dei prodotti: Gullì richiama i Criteri Ambientali Minimi e l’impiego, in alcune formulazioni, di una quota di sottoprodotto recuperata nell’impianto di macinazione.
Il monitoraggio della filiera, dalla miscelazione alla consegna
Una volta preparate le materie prime, la ricetta stabilisce le quantità da pesare e caricare nel miscelatore. Un errore nel dosaggio di un additivo può compromettere il comportamento della malta, rendendo inutili le verifiche che hanno preceduto la produzione.
Anche la successione delle lavorazioni ha una ragione tecnica. Le finiture colorate Magistra vengono preparate alla fine del ciclo dei bianchi, per evitare che i prodotti grigi ne contaminino il colore.
Seguire la ricetta richiede comunque di fare i conti con la natura dei materiali. Le materie prime naturali presentano una variabilità che viene gestita attraverso intervalli di tolleranza definiti per le prove di controllo. I risultati devono rimanere entro quei limiti; se un lotto ne esce, viene bloccato e non viene immesso sul mercato.
Lungo la linea, le celle di carico permettono di confrontare le quantità di materie prime in ingresso con il prodotto finito in uscita. Questo bilancio serve a individuare eventuali dispersioni durante la lavorazione. Gli operatori seguono le diverse aree dell’impianto e il responsabile di produzione supervisiona il processo dalla postazione di comando.
Le macchine comunicano fra loro e segnalano le anomalie alla centrale di controllo, che può arrestare il ciclo secondo il tipo di errore rilevato. Gli allarmi visivi e sonori rendono riconoscibile un problema a chi sta lavorando in reparto. La sicurezza entra nell’organizzazione anche attraverso i dispositivi di protezione assegnati alle persone.
Il controllo prosegue durante il confezionamento. L’insaccatrice rotativa a otto bocche prepara i sacchi, verificandone il peso rispetto a quello dichiarato. I bancali da 60 sacchi vengono poi protetti con un cappuccio di film estensibile contro pioggia e raggi UV. Un foro potrebbe permettere all’acqua di raggiungere il materiale: anche questo ultimo passaggio richiede attenzione prima della spedizione.
Su ciascun sacco viene stampato un codice di lotto con il giorno e l’ora di produzione. Quando un cliente segnala una difficoltà, quel riferimento permette all’ufficio tecnico di risalire al momento della lavorazione e verificare che cosa sia accaduto.
Una squadra, oltre il proprio reparto
Accanto alla linea produttiva lavora l’officina interna, dedicata alla manutenzione. La programmazione consente di riservare tempo agli interventi più importanti, ma rimangono i guasti improvvisi, quelli che interrompono una giornata già organizzata.
Gullì racconta che capita spesso agli addetti di fermarsi di propria iniziativa oltre l’orario per risolverli, così che il mattino seguente la produzione possa ripartire. È lo stesso coinvolgimento che ricorda durante il montaggio della nuova linea: conoscere il proprio lavoro porta a preoccuparsi anche di ciò che succederà dopo, ai colleghi del giorno seguente e alle forniture attese dai clienti.
Quando descrive il reparto, trova spazio anche per le difficoltà nei rapporti quotidiani. Si lavora insieme per risolvere un problema e, nel frattempo, una battuta o uno scherzo aiutano ad alleggerire la giornata. La familiarità fra colleghi si estende all’aiuto fra reparti, dove ciascuno mette a disposizione ciò che sa fare.
Per Gullì, una delle soddisfazioni più grandi arriva passando accanto a un cantiere in cui vengono utilizzati i prodotti Tradimalt. In stabilimento ne segue ogni giorno la preparazione; fuori vede il lavoro proseguire nelle mani di chi li applica. «È lì che ti rendi conto che questa azienda, ogni giorno, fa qualcosa di buono. E che in quelle malte c’è qualcosa di tuo.»